Mã QR
Các sản phẩm
Liên hệ chúng tôi

Điện thoại

Số fax
+86-574-87168065

E-mail

Địa chỉ
Khu công nghiệp Luotuo, quận Trấn Hải, thành phố Ninh Ba, Trung Quốc

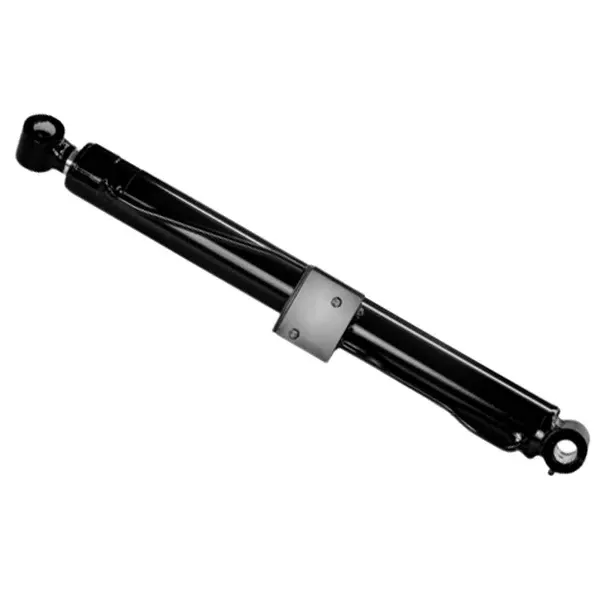
Trong một mùa thu hoạch điển hình, xi lanh thủy lực nông nghiệp có thể quay tới 20.000 lần, hoạt động dưới áp suất vượt quá 200 bar. Thanh trụ kéo dài và rút lại liên tục qua tàn dư cây trồng, bụi đất và dư lượng hóa chất. Phân bón chứa muối amoni có tính ăn mòn cao. Thuốc trừ sâu thường có hợp chất lưu huỳnh tấn công bề mặt kim loại. Độ ẩm từ sương sớm và nước tưới tạo môi trường hoàn hảo cho sự ăn mòn điện hóa. Sự kết hợp của chu trình cơ học lặp đi lặp lại và tiếp xúc với hóa chất liên tục làm cho xi lanh nông nghiệp trở thành một trong những ứng dụng thủy lực đòi hỏi khắt khe nhất trong bất kỳ ngành công nghiệp nào.
Dữ liệu ngành chỉ ra rằng các hư hỏng liên quan đến ăn mòn chiếm khoảng 35% tổng số lần thay thế xi lanh thủy lực trong thiết bị nông nghiệp. Tác động kinh tế còn vượt xa chi phí của các bộ phận thay thế. Một xi lanh bị hỏng trong mùa thu hoạch cao điểm có thể khiến máy gặt đập liên hợp ngừng hoạt động trong 8-12 giờ, khiến doanh thu bị mất từ 1.500 đến 3.000 USD mỗi giờ do thời gian ngừng hoạt động. Bài viết này cung cấp một phân tích kỹ thuật có hệ thống về lý do tại sao khả năng chống ăn mòn lại quan trọng đối với nông nghiệpxi lanh thủy lực. Nó xem xét các cơ chế ăn mòn, tác động của chúng đến hiệu suất xi lanh, chiến lược lựa chọn vật liệu, công nghệ phủ bảo vệ và mối quan hệ giữa khả năng chống ăn mòn và tổng chi phí sở hữu. Phân tích này dựa trên dữ liệu hư hỏng tại hiện trường, thử nghiệm ăn mòn trong phòng thí nghiệm và các tiêu chuẩn ngành dành cho các bộ phận thủy lực nông nghiệp.
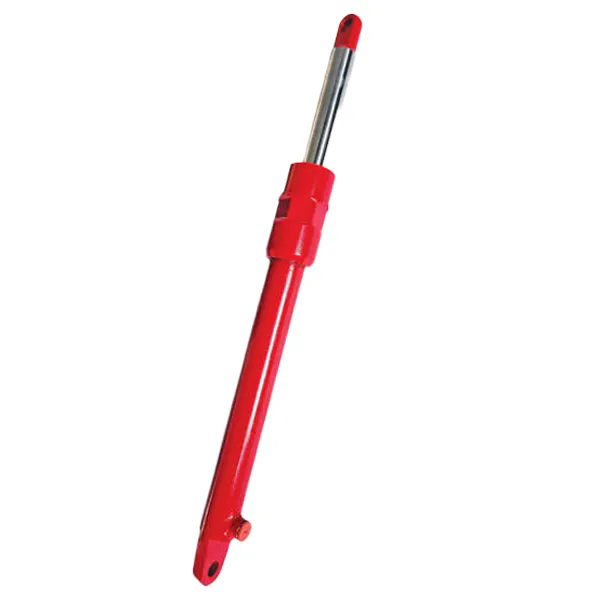
Xi lanh thủy lực nông nghiệp phải đối mặt với sự kết hợp mạnh mẽ độc đáo của các tác nhân gây áp lực môi trường. Không giống như các ứng dụng thủy lực công nghiệp nơi điều kiện môi trường được kiểm soát tương đối, thiết bị nông nghiệp hoạt động ở những nơi mở, nơi tiếp xúc liên tục với độ ẩm, hóa chất và vật liệu mài mòn. Phân tích sau đây xác định các cơ chế ăn mòn chính và các yếu tố môi trường cụ thể thúc đẩy chúng.
Cơ chế ăn mòn 1: Ăn mòn đồng đều (Rỉ sét thông thường).Đây là dạng ăn mòn phổ biến nhất trên bề mặt xi lanh, xảy ra khi thép trần tiếp xúc với độ ẩm và oxy. Tốc độ phản ứng được tăng tốc nhờ sự có mặt của chất điện giải, chẳng hạn như muối có trong phân bón. Sản phẩm ăn mòn (rỉ sét) xốp và không tạo thành hàng rào bảo vệ, khiến quá trình ăn mòn tiếp tục không được kiểm soát. Trong một thử nghiệm do nhà máy của chúng tôi thực hiện, một thanh trụ bằng thép cacbon tiêu chuẩn tiếp xúc với dung dịch amoni sunfat 5% ở 25°C cho thấy có thể đo được vết rỗ trên bề mặt trong vòng 72 giờ.
Cơ chế ăn mòn 2: Ăn mòn rỗ.Rỗ là một dạng ăn mòn cục bộ tạo ra các hốc hoặc lỗ nhỏ trên bề mặt kim loại. Nó đặc biệt nguy hiểm vì nó có thể xuyên sâu vào kim loại trong khi bề mặt xung quanh phần lớn vẫn còn nguyên vẹn. Vết rỗ được bắt đầu bằng sự phân hủy cục bộ của lớp oxit bảo vệ trên bề mặt thép, thường do ion clorua từ phân bón hoặc thuốc trừ sâu gây ra. Sau khi bắt đầu, các hố có thể lan truyền nhanh chóng dưới tác động kết hợp của ứng suất cơ học và sự tấn công ăn mòn. Đối với xi lanh thủy lực của máy gặt hoạt động trong điều kiện chu kỳ cao, một hố duy nhất có thể hoạt động như một điểm tập trung ứng suất, dẫn đến hình thành vết nứt mỏi và cuối cùng là gãy thanh.
Cơ chế ăn mòn 3: Nứt ăn mòn ứng suất (SCC).SCC là tác động kết hợp của ứng suất kéo và môi trường ăn mòn. Nó đặc biệt phù hợp với các thanh xi lanh thủy lực, chịu ứng suất kéo liên tục trong quá trình vận hành. SCC có thể lan truyền các vết nứt với tốc độ nhanh hơn đáng kể so với độ mỏi cơ học thuần túy, dẫn đến hư hỏng đột ngột và không mong muốn. Các ion clorua và môi trường pH cao được biết là thúc đẩy SCC ở một số loại thép nhất định.
Cơ chế ăn mòn 4: Ăn mòn điện.Điều này xảy ra khi hai kim loại khác nhau tiếp xúc điện với sự có mặt của chất điện phân. Trong xi lanh thủy lực, ăn mòn điện có thể xảy ra giữa cần xi lanh (thường là thép cứng) và piston hoặc nắp cuối (thường là gang hoặc nhôm). Mức độ nghiêm trọng phụ thuộc vào sự chênh lệch điện thế giữa các kim loại và độ dẫn điện của chất điện phân. Trong môi trường nông nghiệp, nơi thiết bị thường xuyên tiếp xúc với phân bón chứa nhiều muối, ăn mòn điện có thể là một yếu tố quan trọng.
Dữ liệu thực địa: Tỷ lệ ăn mòn trong các môi trường nông nghiệp khác nhau.
| Môi trường | Tốc độ ăn mòn (μm/năm) | Thời gian đến độ sâu hố 0,5mm | Kẻ xâm lược chính |
| Bảo quản khô - sạch | 5-10 | 50-100 năm | Không có |
| Vận hành ruộng khô | 15-25 | 20-33 tuổi | Bụi mài mòn + độ ẩm |
| Cánh đồng ẩm ướt (tưới nước) | 40-60 | 8-12 tuổi | Nước + oxy |
| bón phân | 80-120 | 4-6 tuổi | Muối amoni |
| Ảnh hưởng ven biển/biển | 100-150 | 3-5 năm | Ion clorua |
Tại Raydafon Technology Group Co., Limited, chúng tôi đã phân tích dữ liệu về lỗi ăn mòn từ hơn 500 chai xi lanh nông nghiệp được trả lại trong khoảng thời gian 5 năm. Dữ liệu cho thấy các vị trí ăn mòn phổ biến nhất là bề mặt cần piston (đặc biệt là ở khu vực vẫn lộ ra khi xi lanh được rút lại), ren mắt cần piston và các rãnh bịt kín. Dựa trên phân tích này, chúng tôi đã phát triển một thông số kỹ thuật về khả năng chống ăn mòn nhằm giải quyết từng vùng hư hỏng này. Thông số kỹ thuật bao gồm lựa chọn vật liệu, xử lý bề mặt và sửa đổi thiết kế nhằm giảm thiểu nguy cơ hư hỏng do ăn mòn.
Ăn mòn không chỉ đơn thuần là vấn đề thẩm mỹ; nó có tác động trực tiếp, có thể định lượng được đến hiệu suất, độ tin cậy và độ an toàn của xi lanh thủy lực nông nghiệp. Phân tích sau đây xác định các cơ chế suy giảm hiệu suất cơ bản và hậu quả của chúng đối với hoạt động thu hoạch.
Suy giảm hiệu suất 1: Lỗi phốt và rò rỉ bên trong.Sự ăn mòn trên bề mặt thanh xi lanh tạo ra những khiếm khuyết cực nhỏ làm mài mòn các vòng đệm thanh trong mỗi chu kỳ kéo dài và rút lại. Những hạt mài mòn này cùng với các sản phẩm ăn mòn sẽ xâm nhập vào hệ thống thủy lực và gây thêm hư hỏng cho máy bơm và van. Một nghiên cứu được thực hiện bởi nhà máy của chúng tôi cho thấy thanh trụ có bề mặt rỗ vượt quá độ sâu 0,05 mm có thể làm tăng tỷ lệ mòn phốt lên tới 400% so với bề mặt nhẵn, không bị ăn mòn. Sự rò rỉ bên trong làm giảm hiệu suất xi lanh, đòi hỏi áp suất thủy lực cao hơn để đạt được lực đầu ra tương tự. Điều này đồng nghĩa với việc tăng mức tiêu thụ nhiên liệu và giảm năng lượng dành cho các chức năng thủy lực khác trên máy gặt.
Suy giảm hiệu suất 2: Tăng ma sát và dính.Các sản phẩm ăn mòn, đặc biệt là oxit sắt (rỉ sét), là các hạt mài mòn làm tăng ma sát giữa cần piston và ổ trục xi lanh. Ma sát tăng lên này có thể khiến xi lanh bị dính hoặc kêu lạch cạch trong quá trình vận hành, dẫn đến chuyển động giật cục và giảm độ chính xác điều khiển. Đối với thiết bị thu hoạch yêu cầu định vị chính xác, trơn tru (chẳng hạn như kiểm soát độ cao của đầu cắm), sự xuống cấp này có thể ảnh hưởng đáng kể đến chất lượng cây trồng và hiệu quả thu hoạch. Trong trường hợp nghiêm trọng, ma sát tăng lên có thể lấn át lực thủy lực sẵn có, khiến xi lanh không thể giãn ra hoặc co lại được.
Suy giảm hiệu suất 3: Giảm cường độ tĩnh điện.Ăn mòn làm giảm tiết diện chịu tải của thanh và ống xi lanh. Đối với thanh trụ có đường kính 50mm, lớp ăn mòn đồng đều 0,5mm thể hiện diện tích mặt cắt ngang giảm 2%, làm giảm khả năng chịu kéo của thanh khoảng 2%. Tuy nhiên, vết rỗ cục bộ tạo ra hệ số tập trung ứng suất (Kt) có thể làm giảm độ bền mỏi của thanh từ 50% trở lên, tùy thuộc vào độ sâu hố và hình dạng. Đây là cơ chế dẫn đến gãy thanh đột ngột trong thiết bị thu hoạch, thường không có cảnh báo trước đáng kể.
Suy thoái an toàn: Thoát khỏi dầu áp suất cao.Khi sự ăn mòn xuyên qua thành ống xi lanh hoặc làm hỏng vòng đệm thanh truyền, nó sẽ tạo ra đường dẫn cho dầu thủy lực áp suất cao thoát ra ngoài. Tia dầu này có thể gây thương tích nghiêm trọng cho người vận hành nếu họ nằm trong đường đi của tia phun. Ngoài ra, dầu rò rỉ ra hiện trường còn gây ra các vấn đề ô nhiễm môi trường và nguy cơ trượt lở tiềm ẩn. Tiêu chuẩn công nghiệp về hỏng hóc xi lanh thủy lực là chế độ hỏng hóc phải "an toàn", nghĩa là xi lanh không được tạo ra tình trạng có thể gây thương tích cho người vận hành hoặc làm hỏng thiết bị lân cận. Những hư hỏng do ăn mòn xảy ra mà không có cảnh báo trước rõ ràng là vi phạm nguyên tắc này.
Tác động kinh tế: Thời gian ngừng hoạt động và chi phí sửa chữa.
| Chế độ lỗi | Thời gian ngừng hoạt động trung bình | Chi phí sửa chữa (Phụ tùng + Nhân công) | Giá trị thu hoạch bị mất (24 giờ)** | Tổng chi phí cho mỗi sự cố |
| Lỗi bịt kín (do ăn mòn) | 4-6 giờ | $800-$1,500 | $6,000-$12,000 | $6,800-$13,500 |
| Ghi điểm bằng gậy (rỗ) | 8-12 giờ | $1,500-$3,000 | $12,000-$24,000 | $13,500-$27,000 |
| Gãy thanh (SCC) | 16-24 giờ | $3,000-$6,000 | $24,000-$48,000 | $27,000-$54,000 |
| Rò rỉ lỗ kim ống | 12-18 giờ | $2,000-$4,000 | $18,000-$36,000 | $20,000-$40,000 |
** Dựa trên máy gặt đập liên hợp trị giá 500.000 USD hoạt động trong 24 giờ trong mùa thu hoạch lúa mì cao điểm.
Việc lựa chọn vật liệu cho xi lanh thủy lực nông nghiệp phải cân bằng giữa khả năng chống ăn mòn, độ bền cơ học, khả năng chống mài mòn và chi phí. Không có vật liệu duy nhất nào có thể tối ưu hóa tất cả các yếu tố này, đó là lý do tại sao quá trình lựa chọn liên quan đến sự đánh đổi dựa trên ứng dụng và môi trường vận hành cụ thể. Phần này xem xét các vật liệu được sử dụng trong các bộ phận Xi lanh thủy lực của Máy thu hoạch và đặc tính chống ăn mòn của chúng.
Vật liệu thanh piston:Cần piston là bộ phận dễ bị ăn mòn nhất của Xi lanh thủy lực Máy thu hoạch vì nó tiếp xúc trực tiếp với môi trường bên ngoài. Vật liệu phổ biến nhất cho thanh trụ nông nghiệp là thép carbon cứng cảm ứng và mạ crôm (thường là AISI 1045 hoặc tương đương). Điều này mang lại sự cân bằng tốt về độ bền và khả năng chống ăn mòn với chi phí vừa phải. Khả năng chống ăn mòn của hệ thống này chủ yếu nhờ vào lớp mạ crom cứng, có độ dày thường từ 20-40μm. Tuy nhiên, lớp mạ crom vốn có những vết nứt nhỏ có thể cho phép sự ăn mòn tấn công vào thép bên dưới, dẫn đến rỗ và cuối cùng là hỏng hóc.
Đối với các ứng dụng đòi hỏi khắt khe hơn, có sẵn các vật liệu thay thế. Các loại thép không gỉ như 316L có khả năng chống ăn mòn vượt trội nhưng có độ bền thấp hơn và giá thành vật liệu cao hơn thép cacbon. Đối với các ứng dụng mà sự ăn mòn là mối quan tâm chính, chúng tôi thường khuyên dùng các thanh thép không gỉ được xử lý thụ động sau gia công. Lựa chọn thứ ba là sử dụng các thanh mạ niken-crom, cung cấp hệ thống bảo vệ hai lớp với khả năng chống ăn mòn được cải thiện so với mạ crôm tiêu chuẩn. Bảng dưới đây so sánh khả năng chống ăn mòn của vật liệu thanh thông thường.
Vật liệu ống xi lanh:Ống xi lanh thường được sản xuất từ ống thép liền mạch kéo nguội (ST52.4 hoặc tương đương) với bề mặt bên trong được mài giũa. Ống được bảo vệ khỏi sự ăn mòn bên ngoài bằng sơn hoặc sơn tĩnh điện. Ăn mòn bên trong thường ít được quan tâm hơn vì ống liên tục được làm ướt bằng dầu thủy lực, mang lại mức độ bảo vệ. Tuy nhiên, nếu dầu bị nhiễm nước (ngưng tụ do dao động nhiệt độ), ăn mòn bên trong có thể xảy ra.
Vật liệu pít-tông và nắp cuối:Các bộ phận này thường được sản xuất từ sắt dẻo (GJS 400-15) hoặc thép rèn. Khả năng chống ăn mòn của các vật liệu này ít quan trọng hơn thanh vì chúng không tiếp xúc trực tiếp với môi trường bên ngoài. Tuy nhiên, sự ăn mòn ở các rãnh phốt có thể ảnh hưởng đến tính toàn vẹn của phốt, dẫn đến rò rỉ.
So sánh khả năng chống ăn mòn của vật liệu xi lanh.
| Thành phần | Vật liệu | Đánh giá khả năng chống ăn mòn | Yếu tố chi phí tương đối | Ứng dụng điển hình |
| gậy | 1045 + Chrome cứng | Vừa phải | 1.0 | Tiêu chuẩn nông nghiệp |
| gậy | 1045 + Niken Chrome | Tốt | 1,2-1,3 | Ướt/ăn mòn nhẹ |
| gậy | Thép không gỉ 316L | Xuất sắc | 2,5-3,0 | Môi trường ăn mòn |
| gậy | 17-4PH không gỉ | Xuất sắc | 3,5-4,5 | Độ bền cao + ăn mòn |
| Ống | ST52.4 + Sơn | Vừa phải | 1.0 | Tiêu chuẩn nông nghiệp |
| Ống | ST52.4 + Sơn tĩnh điện | Tốt | 1,1-1,2 | Môi trường ẩm ướt |
| Ống | 316L (nâng cấp vật liệu) | Xuất sắc | 3.0-4.0 | Môi trường ăn mòn nghiêm trọng |
Nhà máy của chúng tôi tại Raydafon duy trì các thông số kỹ thuật vật liệu xác định khả năng chống ăn mòn tối thiểu có thể chấp nhận được cho từng bộ phận. Đối với các ứng dụng nông nghiệp tiêu chuẩn, chúng tôi khuyên bạn nên sử dụng thanh thép 1045 được tôi cứng bằng cảm ứng với lớp mạ crom cứng và lớp lót bằng niken. Đối với các ứng dụng mà xi lanh sẽ tiếp xúc với phân bón, thuốc trừ sâu hoặc điều kiện nhiễm mặn, chúng tôi khuyên bạn nên nâng cấp lên thanh và ống bằng thép không gỉ 316L.
Ngoài việc lựa chọn vật liệu, công nghệ bảo vệ bề mặt đóng một vai trò quan trọng trong khả năng chống ăn mòn của xi lanh thủy lực nông nghiệp. Hiệu quả của hệ thống phủ phụ thuộc vào một số yếu tố: thành phần của lớp phủ, việc chuẩn bị bề mặt, quy trình thi công và độ dày của lớp phủ. Phần này xem xét các công nghệ phủ chính được sử dụng trong ngành và trình bày kết quả thử nghiệm ăn mòn cấp tốc do nhà máy của chúng tôi thực hiện.
Mạ Chrome Cứng (Chrome Mạ Điện).Mạ crom cứng là tiêu chuẩn công nghiệp cho thanh xi lanh thủy lực. Lớp crom mang lại khả năng chống mài mòn tuyệt vời, độ ma sát thấp và khả năng chống ăn mòn vừa phải. Độ dày của lớp crom thường là 20-40μm. Nhược điểm của lớp mạ crom cứng là độ xốp cố hữu của lớp crom. Các vết nứt nhỏ trên lớp crom có thể tạo điều kiện cho hơi ẩm xâm nhập vào nền thép, dẫn đến ăn mòn cục bộ tại các vết nứt. Để giảm thiểu điều này, một số nhà sản xuất áp dụng lớp lót niken trước lớp crom, lớp này tạo ra lớp chống ăn mòn. Sự kết hợp giữa mạ niken-crom mang lại khả năng chống ăn mòn tốt hơn đáng kể so với mạ crôm đơn thuần.
Mạ Niken (Electroless Nickel).Mạ niken điện phân là quá trình lắng đọng hóa học tạo ra lớp phủ đồng nhất, cứng và chống ăn mòn. Lớp phủ niken không xốp và mang lại khả năng bảo vệ chống ăn mòn tuyệt vời. Niken điện phân thường được ứng dụng cho các linh kiện yêu cầu khả năng chống ăn mòn cao nhưng không bị mài mòn nghiêm trọng. Độ dày lớp phủ thường là 10-25μm. Đối với xi lanh thủy lực của máy gặt, niken điện phân đôi khi được sử dụng trên bề mặt cần của các thiết bị cao cấp.
Sơn phun nhiệt (Gốm, Cacbua, Kim loại).Các quy trình phun nhiệt, chẳng hạn như HVOF (Nhiên liệu Oxy tốc độ cao), lắng đọng lớp phủ bằng cách đẩy các hạt nóng chảy hoặc bán nóng chảy lên bề mặt. Lớp phủ cacbua vonfram mang lại khả năng chống mài mòn tuyệt vời và chống ăn mòn tốt khi được bịt kín đúng cách. Lớp phủ gốm (oxit crom, oxit nhôm) mang lại khả năng chống ăn mòn và độ cứng đặc biệt, nhưng có thể giòn hơn lớp phủ kim loại.
Hệ thống sơn và sơn tĩnh điện.Đối với các bề mặt bên ngoài của ống xi lanh và nắp đầu xi lanh, hệ thống sơn và sơn tĩnh điện cung cấp khả năng chống ăn mòn sơ cấp. Hệ thống sơn phủ thường bao gồm lớp sơn lót, lớp trung gian và lớp phủ ngoài. Lớp sơn lót cung cấp độ bám dính và khả năng chống ăn mòn ban đầu, lớp trung gian cung cấp các đặc tính về độ dày và rào cản, còn lớp phủ ngoài mang lại khả năng chống tia cực tím và vẻ ngoài thẩm mỹ. Tổng độ dày lớp phủ cho xi lanh nông nghiệp thường là 80-120μm.
Bảng dưới đây tóm tắt kết quả thử nghiệm khả năng chống ăn mòn cho các hệ thống phủ khác nhau, dựa trên thử nghiệm phun muối (ASTM B117) và thử nghiệm ăn mòn theo chu kỳ (ISO 11997).
| Hệ thống sơn | Phương pháp đăng ký | Độ dày (μm) | Thử nghiệm phun muối (vài giờ cho đến khi rỉ sét lần đầu) | Kiểm tra theo chu kỳ (tuần cho đến khi thất bại) |
| Chrome cứng (20μm) | mạ điện | 20-25 | 200-300 | 4-6 |
| Niken-Chrome (10μm Ni + 25μm Cr) | mạ điện | 35-40 | 500-700 | 8-12 |
| Niken điện phân (25μm) | Lắng đọng hóa học | 22-28 | 600-800 | 14-10 |
| HVOF WC-12Co (20μm) | Xịt nhiệt | 18-22 | 800-1000 | 18-12 |
| Hệ thống sơn (sơn lót + sơn phủ) | Ứng dụng phun | 80-120 | 400-600 | 8-12 |
| Sơn tĩnh điện (epoxy/polyester) | Phun tĩnh điện + bảo dưỡng | 60-100 | 500-700 | 14-10 |
Dựa trên các kết quả thử nghiệm này và dữ liệu hiệu suất hiện trường, nhà máy của chúng tôi đã phát triển thông số kỹ thuật lớp phủ tiêu chuẩn cho xi lanh thủy lực của máy gặt. Đối với thanh, chúng tôi khuyên dùng hệ thống mạ niken-crom với độ dày lớp dưới niken là 10-12μm và lớp mạ crôm trên cùng là 25-30μm. Đối với các bề mặt bên ngoài, chúng tôi khuyên dùng hệ thống sơn ba lớp (sơn lót giàu kẽm, lớp sơn trung gian epoxy và lớp phủ ngoài polyurethane) với tổng độ dày 100-120μm. Thông số kỹ thuật này cung cấp sự cân bằng tối ưu giữa khả năng chống ăn mòn và chi phí, đồng thời chúng tôi đã ghi nhận tuổi thọ sử dụng tại hiện trường vượt quá 5.000 giờ với hệ thống này.
Quyết định đầu tư nâng cao khả năng chống ăn mòn cho xi lanh thủy lực nông nghiệp về cơ bản là một quyết định kinh tế. Mặc dù các vật liệu và hệ thống phủ có thông số kỹ thuật cao hơn có chi phí ban đầu cao hơn nhưng chúng có thể giảm tổng chi phí sở hữu trong suốt vòng đời của thiết bị. Phần này trình bày phương pháp đánh giá tác động kinh tế của khả năng chống ăn mòn và cung cấp phân tích định lượng dựa trên các điều kiện vận hành trong thế giới thực.
Tổng chi phí sở hữuTCO cho xi lanh thủy lực bao gồm chi phí mua ban đầu, chi phí bảo trì phòng ngừa, chi phí sửa chữa các bộ phận, chi phí nhân công sửa chữa và tác động kinh tế của thời gian ngừng hoạt động. Khả năng chống ăn mòn ảnh hưởng đến từng yếu tố chi phí này. Xi lanh có khả năng chống ăn mòn kém sẽ có chi phí bảo trì cao hơn, sửa chữa thường xuyên hơn, tuổi thọ sử dụng ngắn hơn và thời gian ngừng hoạt động nhiều hơn so với xi lanh có khả năng chống ăn mòn nâng cao. Phân tích TCO cũng phải tính đến các chi phí gián tiếp liên quan đến sự cố tại cánh đồng, chẳng hạn như thiệt hại về mùa màng do hỏng hóc thiết bị và sự cố an toàn.
Phân tích kinh tế đầu tư chống ăn mòn:Chúng tôi đã tiến hành phân tích TCO cho ba cấu hình xi lanh thủy lực của máy gặt được sử dụng trên máy gặt đập liên hợp 300 HP hoạt động trong môi trường nông nghiệp điển hình ở Trung Tây Hoa Kỳ. Các cấu hình là: (a) bảo vệ chống ăn mòn tiêu chuẩn (thanh 1045 + crom cứng; sơn tiêu chuẩn); (b) tăng cường bảo vệ chống ăn mòn (thanh 1045 + niken-crom; sơn tĩnh điện); và (c) bảo vệ chống ăn mòn tối đa (thanh 316L + niken điện phân; hệ thống sơn cao cấp).
Phân tích được thực hiện trong vòng đời thiết bị 10 năm, giả sử 500 giờ hoạt động mỗi năm (2.500 giờ mỗi mùa, với 5 mùa đại diện cho tuổi thọ máy gặt đập liên hợp điển hình trước khi thay thế). Chi phí ngừng hoạt động ước tính khoảng 1.500 USD/giờ dựa trên chi phí vận hành trung bình của tổ hợp 300HP.
| Yếu tố chi phí | Bảo vệ tiêu chuẩn | Bảo vệ nâng cao | Bảo vệ tối đa |
| Chi phí xi lanh ban đầu | 4.500 USD | 6.200 USD | $9,800 |
| Tuổi thọ sử dụng dự kiến (giờ) | 2.000 | 4.000 | 8.000 |
| Số lần thay thế (10 năm) | 5 | 2.5 | 1.25 |
| Chi phí thay thế (tổng cộng) | 22.500 USD | 15.500 USD | $12,250 |
| Chi phí lao động để thay thế | 7.500 USD | 4.000 USD | 2.000 USD |
| Chi phí ngừng hoạt động (mỗi lần thất bại) | 6.000 USD | 6.000 USD | 6.000 USD |
| Tổng chi phí ngừng hoạt động (10 năm) | 30.000 USD | 15.000 USD | 7.500 USD |
| Tổng chi phí sở hữu | 60.000 USD | 34.500 USD | $21,750 |
| Tiết kiệm so với tiêu chuẩn | — | 25.500 USD | $38,250 |
Phân tích chứng minh rằng việc đầu tư vào việc tăng cường bảo vệ chống ăn mòn sẽ mang lại lợi nhuận kinh tế đáng kể. Xi lanh bảo vệ tối đa, mặc dù có chi phí ban đầu cao hơn gấp đôi so với xi lanh tiêu chuẩn, nhưng đã giảm TCO xuống 38.250 USD trong khoảng thời gian 10 năm. Xi lanh bảo vệ nâng cao giúp giảm TCO 25.500 USD. Những khoản tiết kiệm này đạt được chủ yếu thông qua việc thay thế ít hơn và giảm chi phí thời gian ngừng hoạt động. TạiCông ty TNHH Tập đoàn Công nghệ Raydafon, chúng tôi cung cấp cho khách hàng các phân tích TCO cho các ứng dụng cụ thể của họ để giúp họ đưa ra quyết định mua sắm sáng suốt.
Câu hỏi 1: Làm cách nào để biết liệu hiện tượng ăn mòn có bắt đầu ảnh hưởng đến xi lanh của tôi hay không trước khi nó bị hỏng?
Trả lời: Có một số chỉ số trực quan và hiệu suất về quá trình bắt đầu ăn mòn. Trên cần piston, hãy quan sát các dấu hiệu sau: xuất hiện vệt màu rỉ sét hoặc vết ố trên bề mặt cần piston khi rút xi lanh; vết rỗ có thể nhìn thấy, khi chạm vào sẽ có cảm giác thô ráp và có thể nhìn thấy dưới dạng những đốm đen nhỏ; và độ mịn của bề mặt thanh giảm, có thể cảm nhận được điều này bằng cách trượt móng tay trên thanh. Về hiệu suất, bạn có thể nhận thấy sự rò rỉ phốt tăng lên, xuất hiện khi dầu chảy ra từ phốt thanh xi lanh, tiếng ồn vận hành tăng do ma sát cao hơn và tốc độ vận hành giảm. Nếu có bất kỳ dấu hiệu nào trong số này thì xi lanh phải được kiểm tra và bảo dưỡng nếu cần thiết.
Câu hỏi 2: Tuổi thọ điển hình của xi lanh thủy lực nông nghiệp chống ăn mòn là bao nhiêu?
Trả lời: Tuổi thọ của xi lanh thủy lực nông nghiệp được thiết kế và sản xuất tốt với khả năng chống ăn mòn thích hợp thường là 3.000-5.000 giờ hoạt động. Đối với các xi lanh có khả năng chống ăn mòn nâng cao (chẳng hạn như thanh niken-crom và sơn tĩnh điện), tuổi thọ có thể kéo dài lên 7.000-10.000 giờ. Những số liệu này dựa trên dữ liệu hiệu suất hiện trường do nhà máy của chúng tôi thu thập và tuân theo các điều kiện vận hành cụ thể cũng như phương pháp bảo trì của người dùng. Bảo trì thường xuyên là điều cần thiết để tối đa hóa tuổi thọ sử dụng.
Câu hỏi 3: Tôi có thể trang bị thêm một xi lanh tiêu chuẩn với các bộ phận chống ăn mòn không?
Trả lời: Có, có thể trang bị thêm một xi lanh tiêu chuẩn với các bộ phận chống ăn mòn, nhưng phạm vi của việc trang bị thêm phụ thuộc vào mức độ bảo vệ cần thiết. Bộ phận quan trọng nhất cần nâng cấp là thanh piston. Việc thay thế thanh crom tiêu chuẩn bằng thanh crom niken hoặc thép không gỉ có thể cải thiện đáng kể khả năng chống ăn mòn. Ngoài ra, bên ngoài có thể được sơn lại hoặc sơn tĩnh điện để tăng cường khả năng bảo vệ của ống. Tuy nhiên, việc trang bị thêm toàn bộ có thể tốn kém gần bằng một xi lanh mới, vì vậy tính hợp lý về mặt kinh tế phải được đánh giá theo từng trường hợp cụ thể. Nhà máy của chúng tôi cung cấp cả tùy chọn thay thế xi lanh hoàn chỉnh và nâng cấp linh kiện.
Câu 4: Có phải xi lanh nông nghiệp inox luôn tốt hơn thép carbon có lớp phủ?
Trả lời: Không nhất thiết. Xi lanh bằng thép không gỉ (316L hoặc 17-4PH) có khả năng chống ăn mòn tuyệt vời và có thể tiết kiệm chi phí trong môi trường ăn mòn nghiêm trọng. Tuy nhiên, chúng đắt hơn đáng kể so với thép cacbon có lớp phủ bảo vệ và có thể không cần thiết cho mọi ứng dụng. Ngoài ra, thép không gỉ có độ bền mỏi thấp hơn thép cacbon ở mức độ cứng tương đương, điều này có thể ảnh hưởng đến tuổi thọ của xi lanh trong các ứng dụng chu kỳ cao. Khuyến nghị của chúng tôi là chọn vật liệu và hệ thống phủ dựa trên môi trường vận hành cụ thể và tuổi thọ dự kiến. Chúng tôi có thể tiến hành đánh giá rủi ro ăn mòn để hướng dẫn lựa chọn này.
Câu hỏi 5: Cách bảo dưỡng nào giúp kéo dài tuổi thọ của xi lanh thủy lực nông nghiệp?
Trả lời: Các phương pháp bảo trì sau đây có hiệu quả trong việc kéo dài tuổi thọ của xi lanh thủy lực nông nghiệp: sau mỗi ngày vận hành, hãy lau thanh tiếp xúc bằng vải sạch để loại bỏ cặn ăn mòn; bôi một lớp mỏng dầu nhẹ hoặc chất chống ăn mòn lên bề mặt thanh tiếp xúc; kiểm tra bề mặt thanh hàng tháng xem có dấu hiệu rỗ hoặc ghi điểm không; thường xuyên kiểm tra bên ngoài ống xi lanh xem có dấu hiệu ăn mòn không; lên lịch thay thế phớt thanh và cần gạt nước dựa trên khuyến nghị của nhà sản xuất; và thực hiện chương trình thử nghiệm dầu thủy lực để theo dõi tình trạng dầu và phát hiện ô nhiễm. Những thực hành này, kết hợp với việc sử dụng xi lanh chống ăn mòn chất lượng cao, có thể kéo dài đáng kể tuổi thọ sử dụng.
Khả năng chống ăn mòn là yêu cầu cơ bản đối với xi lanh thủy lực nông nghiệp hoạt động trong môi trường đòi hỏi khắt khe của hoạt động nông nghiệp hiện đại. Sự kết hợp giữa ứng suất cơ học, tiếp xúc với hóa chất và độ ẩm môi trường tạo ra các điều kiện có thể làm suy giảm nhanh chóng các xi lanh không được bảo vệ, dẫn đến giảm hiệu suất, tăng chi phí bảo trì và thời gian ngừng hoạt động ngoài dự kiến trong các giai đoạn thu hoạch quan trọng. Như phân tích trong bài viết này đã chứng minh, tác động kinh tế của các hư hỏng liên quan đến ăn mòn vượt xa chi phí của các bộ phận thay thế. Tổng chi phí sở hữu xi lanh chống ăn mòn thường thấp hơn so với xi lanh tiêu chuẩn khi xem xét toàn bộ vòng đời.
Chìa khóa để đạt được khả năng chống ăn mòn phù hợp nằm ở sự kết hợp của nhiều yếu tố: lựa chọn vật liệu tương thích với môi trường hoạt động cụ thể, áp dụng lớp phủ bảo vệ thích hợp và thiết kế xi lanh để giảm thiểu các khu vực dễ bị tổn thương. Nhà máy của chúng tôi tại Raydafon Technology Group Co., Limited đã phát triển một phương pháp tiếp cận toàn diện về khả năng chống ăn mòn nhằm giải quyết từng yếu tố này, tạo ra các xi lanh thủy lực nông nghiệp mang lại tuổi thọ đáng tin cậy trong các ứng dụng đòi hỏi khắt khe nhất. Chúng tôi tiếp tục nghiên cứu và triển khai các công nghệ chống ăn mòn mới để kéo dài hơn nữa tuổi thọ của sản phẩm.
Liên hệ Công ty TNHH Tập đoàn Công nghệ Raydafonđể thảo luận về các yêu cầu chống ăn mòn cụ thể của bạn.
+86-574-87168065
Khu công nghiệp Luotuo, quận Trấn Hải, thành phố Ninh Ba, Trung Quốc